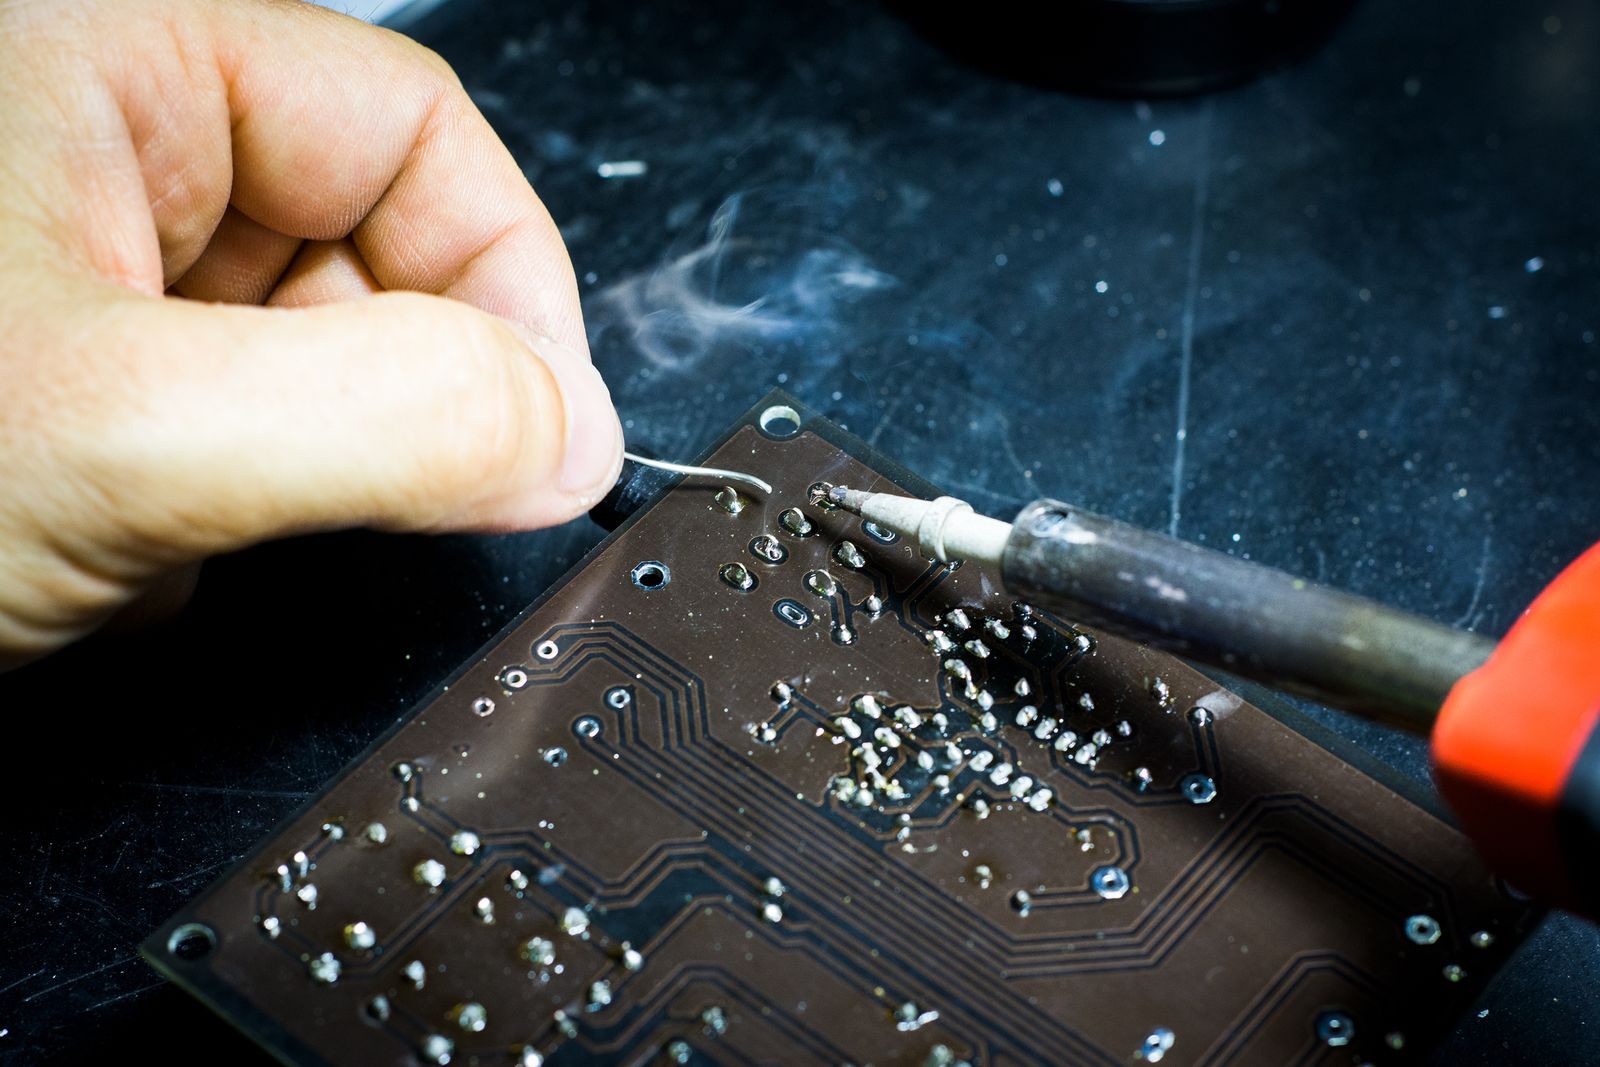

Lehimleme, iki metal parçayı, parçaların kendisini eritmeden, daha düşük sıcaklıkta eriyen bir ilave metal (lehim) ile birleştirme yöntemidir. Eriyen lehim, temizlenmiş metal yüzeylere yayılır ve soğuyunca hem mekanik hem elektriksel bir bağlantı oluşturur. Elektronikte komponentler baskılı devre kartına (PCB) bu yolla bağlanır; telefonlardan endüstriyel cihazlara kadar her elektronik kartta binlerce lehim noktası bulunur.
Lehimleme ne demek? Kaynaktan farkı nedir?
Lehimleme ile kaynak sık karıştırılır. Kaynakta birleştirilen parçaların kendisi de erir ve tek parça hâline gelir. Lehimlemede ise yalnızca lehim erir; ana metaller katı kalır. Bağlantı, lehimin metal yüzeyi ıslatması ve yüzeyde ince bir metaller arası (intermetalik) tabaka oluşturmasıyla sağlanır. Bu sayede lehimleme daha düşük sıcaklıkta yapılır ve gerektiğinde bağlantı tekrar ısıtılarak sökülebilir.
Yumuşak lehimleme ve sert lehimleme
Lehimleme, kullanılan lehimin erime sıcaklığına göre ikiye ayrılır. Sınır genellikle 450 °C kabul edilir.
| Yumuşak lehimleme | Sert lehimleme | |
|---|---|---|
| Lehimin erime sıcaklığı | 450 °C’nin altında | 450 °C’nin üstünde |
| Tipik lehim | Kalay alaşımları (kalay-gümüş-bakır, kalay-kurşun) | Gümüş, pirinç ve bakır-fosfor alaşımları |
| Isı kaynağı | Havya, sıcak hava, reflow fırını, lehim dalgası | Şaloma (alev), indüksiyon, fırın |
| Mukavemet | Orta; elektriksel bağlantı için yeterli | Yüksek; mekanik yük taşır |
| Kullanım alanı | Elektronik kartlar, kablo bağlantıları, ince tesisat | Soğutma boruları, takım uçları, metal konstrüksiyon |
Elektronikte kullanılan yöntem yumuşak lehimlemedir. Bu yazının geri kalanı elektronik kart lehimlemesini anlatır.
Lehimlemede kullanılan malzemeler
Lehim alaşımları
| Alaşım | İçerik | Erime sıcaklığı | Not |
|---|---|---|---|
| SAC305 | %96,5 kalay, %3 gümüş, %0,5 bakır | yaklaşık 217–220 °C | Kurşunsuz (RoHS); üretimde en yaygın alaşım |
| Sn99,3/Cu0,7 | Kalay-bakır | yaklaşık 227 °C | Kurşunsuz ve ekonomik; dalga lehimde sık kullanılır |
| Sn63/Pb37 | %63 kalay, %37 kurşun | 183 °C | Kurşunlu; tek sıcaklıkta erir, elle çalışması kolay |
| Sn60/Pb40 | %60 kalay, %40 kurşun | yaklaşık 183–190 °C | Kurşunlu; hobi ve tamir tellerinde yaygın |
Avrupa’ya satılan ve RoHS uyumu gereken ürünlerde kurşunsuz lehim zorunludur. Kurşunsuz lehim daha yüksek sıcaklıkta erir ve yüzeyi kurşunlu lehim kadar parlak olmaz; hafif mat görünmesi normaldir.
Flux (dekapan)
Metal yüzeyler havayla temas edince ince bir oksit tabakasıyla kaplanır ve lehim bu tabakaya tutunmaz. Flux, oksidi çözer, lehimin yüzeye yayılmasını sağlar ve ısıtma sırasında yüzeyi korur. Elle lehimlemede kullanılan tellerin çoğunun içinde flux bulunur. Flux pastası ile krem lehim arasındaki farkı lehim pastası yazımızda ayrıntılı anlattık.
Havya ve yardımcı aletler
Elle lehimleme için sıcaklık ayarlı bir havya en temel alettir. Havya ucunun şekli işe göre seçilir: ince konik uçlar küçük SMD komponentler için, keski (düz) uçlar geniş pad’ler ve THT bacaklar için uygundur. Bunlara ek olarak lehim teli, flux kalemi, lehim emme pompası veya lehim fitili, ıslak sünger ya da pirinç talaşlı uç temizleyici ve iyi bir aydınlatma ile büyüteç gerekir.
Elektronikte lehimleme yöntemleri
| Yöntem | Nasıl çalışır? | Nerede kullanılır? |
|---|---|---|
| Havya ile (elle) lehimleme | Isıtılmış havya ucu bağlantıyı ısıtır, lehim teli eritilir | Prototip, tamir, az adetli üretim, ısıya hassas parçalar |
| Reflow lehimleme | Pad’lere basılan krem lehim, kart fırından geçerken erir | SMD komponentler; seri üretimin ana yöntemi |
| Dalga lehimleme | Kartın alt yüzü erimiş lehim dalgasının üzerinden geçer | Çok sayıda THT (delikli) komponent içeren kartlar |
| Seçici lehimleme | Küçük bir lehim nozulu yalnızca belirlenen noktaları lehimler | SMD ve THT’nin birlikte bulunduğu karışık kartlar |
| Sıcak hava ile lehimleme | Kontrollü sıcak hava akımı lehimi eritir | SMD komponent sökme-takma, tamir ve prototip |
Reflow lehimleme
SMD dizgide krem lehim, karta paslanmaz çelik bir şablon (stencil) üzerinden basılır, komponentler dizgi makinesiyle pastanın üzerine yerleştirilir ve kart reflow fırınına girer. Fırında sıcaklık kademeli olarak yükselir: önce kart ön ısıtılır, ardından flux etkinleşir, sonra sıcaklık lehimin erime noktasının üzerine çıkar (kurşunsuz lehimde tepe sıcaklığı genellikle 235–250 °C) ve kart kontrollü biçimde soğutulur. Bu sıcaklık eğrisine reflow profili denir; kartın kalınlığına, bakır miktarına ve komponentlere göre ayarlanır. Ayrıntılar için SMD dizgi sayfamıza bakabilirsiniz.
Dalga ve seçici lehimleme
Delikli (THT) komponentlerde bacaklar kartın deliklerinden geçirilir ve kartın alt yüzünden lehimlenir. Dalga lehimlemede kart önce flux’lanır, ön ısıtılır ve erimiş lehimden oluşan bir dalganın üzerinden geçirilir; tüm bacaklar tek seferde lehimlenir. Kartın alt yüzünde SMD komponentler de varsa, yalnızca THT noktalarını lehimleyen seçici lehimleme tercih edilir. Konnektör, transformatör ve büyük kondansatör gibi parçalar için THT dizgi sayfamızı inceleyebilirsiniz.
Havya ile lehimleme nasıl yapılır?
- Yüzeyi hazırlayın: Pad’ler ve komponent bacakları temiz olmalı. Yağ veya kir varsa izopropil alkolle silin; oksitlenmiş yüzeye flux sürün.
- Havya sıcaklığını ayarlayın: Kurşunlu lehimde genellikle 320–350 °C, kurşunsuz lehimde 350–380 °C yeterlidir. Daha yüksek sıcaklık pad’in kalkmasına ve flux’ın erken yanmasına yol açar.
- Ucu kalaylayın: Temiz havya ucuna az miktar lehim eritin. Kalaylı uç ısıyı çok daha iyi iletir.
- Bağlantıyı ısıtın: Havya ucunu pad’e ve bacağa aynı anda değdirin. Amaç lehimi değil, birleştirilecek metalleri ısıtmaktır.
- Lehimi verin: Lehim telini havyanın karşı tarafından bağlantıya dokundurun. Lehim erir ve pad ile bacak boyunca akar. Lehimi doğrudan havya ucuna eritip bağlantıya taşımayın; flux yanar ve soğuk lehim oluşur.
- Önce teli, sonra havyayı çekin: Yeterli lehim aktığında önce teli, hemen ardından havyayı çekin. Tüm işlem çoğunlukla 2–4 saniye sürer.
- Soğurken oynatmayın: Lehim katılaşana kadar komponenti ve kartı hareket ettirmeyin; aksi hâlde çatlak ve mat bir bağlantı oluşur.
- Kontrol edin ve temizleyin: Bacak boyunu kesin, gerekiyorsa flux kalıntısını alkol ve fırçayla temizleyin.
İyi bir lehim nasıl görünür?
- İç bükey (konkav) yüzey: Lehim, pad’den bacağa doğru düzgün bir eğimle yükselir. Top gibi şişkin bir lehim, yüzeyin ıslanmadığını gösterebilir.
- Tam ıslanma: Lehim pad’in tamamına ve bacağın çevresine yayılmıştır; kenarlarda geri çekilme yoktur.
- Pürüzsüz yüzey: Kurşunlu lehimde parlak, kurşunsuz lehimde saten görünümlü ama çatlaksız ve pürüzsüzdür.
- Doğru miktar: Bacağın şekli lehimin altından belli olur. Fazla lehim kısa devre riskini, az lehim mekanik zayıflığı artırır.
- THT’de delik dolumu: Delikli komponentlerde lehimin deliğin içine de dolması gerekir. Elektronik montaj kabul kriterlerini tanımlayan IPC-A-610 standardı, yüksek güvenilirlik sınıflarında bu dolumun en az yüzde 75 olmasını ister.
Sık yapılan lehimleme hataları
- Soğuk lehim: Yetersiz ısıda oluşur; mat, pürüzlü ve çatlaktır. Bağlantı zamanla kopabilir.
- Lehim köprüsü: Fazla lehim iki komşu bacağı birleştirir ve kısa devre yapar.
- Islanmama: Kirli ya da oksitli yüzeyde lehim pad’e tutunmaz, üzerinde boncuk gibi durur.
- Kalkan pad: Aşırı sıcaklık veya uzun süreli ısıtma, bakır pad’in karttan ayrılmasına neden olur.
- Mezar taşı (tombstone): Küçük SMD komponentlerin bir ucunun havaya kalkmasıdır; daha çok reflow’da görülür.
Bu hataların nedenlerini ve çözümlerini, özellikle SMD tarafında, SMD lehim hataları rehberimizde tek tek anlattık.
Güvenlik
- Lehimleme sırasında çıkan flux dumanını solumayın; havalandırmalı ortamda ya da duman emici ile çalışın.
- Havyayı her zaman standında bırakın; ucun 300 °C’nin üzerinde olduğunu unutmayın.
- Kurşunlu lehimle çalıştıktan sonra ellerinizi yıkayın, çalışma alanında yiyecek bulundurmayın.
- Bacak keserken gözlük takın; kesilen uçlar hızla sıçrayabilir.
- Elektronik kartlarda statik elektrik komponentlere zarar verebilir; topraklı bileklik ve ESD korumalı çalışma alanı kullanın.
Sık sorulan sorular
Lehim kaç derecede erir?
Alaşıma bağlıdır. Kurşunlu Sn63/Pb37 lehim 183 °C’de, en yaygın kurşunsuz alaşım SAC305 yaklaşık 217–220 °C’de erir. Havya ucu bu değerlerin 100–150 °C üzerine ayarlanır; çünkü ısının bir kısmı kart ve komponent tarafından emilir.
Lehimleme ile kaynak arasındaki fark nedir?
Kaynakta birleştirilen parçalar da erir, lehimlemede yalnızca lehim erir. Bu yüzden lehimleme daha düşük sıcaklıkta yapılır, hassas elektronik parçalara zarar vermez ve bağlantı gerektiğinde sökülebilir.
Lehim teli içindeki flux yeterli mi?
Temiz yüzeylerde ve tek noktalı işlerde çoğunlukla yeterlidir. Oksitlenmiş bacaklarda, ince aralıklı entegrelerde ve sökme-takma işlerinde ek flux kullanmak lehimin daha iyi akmasını sağlar.
Kurşunlu mu, kurşunsuz lehim mi kullanmalıyım?
Hobi ve tamir işlerinde kurşunlu lehim daha kolay çalışılır. Satışa sunulan ürünlerde, özellikle Avrupa pazarında, RoHS gereği kurşunsuz lehim kullanılmalıdır. Üretimimizde kurşunsuz (RoHS uyumlu) lehim kullanıyoruz.
Alüminyum lehimlenir mi?
Alüminyumun yüzeyindeki oksit tabakası çok dayanıklıdır; standart elektronik lehim ve flux ile tutmaz. Alüminyum için özel flux ve alaşımlar gerekir. Elektronik kartlardaki pad’ler bakırdır ve bu sorun yaşanmaz.
Seri üretimde lehimleme
Birkaç kartı havyayla lehimlemek mümkündür; ancak adet arttıkça ya da ince aralıklı entegreler, BGA ve 0402 gibi küçük kılıflar devreye girdikçe, tekrarlanabilir kalite için krem lehim baskısı, makineli dizgi ve kontrollü reflow profili gerekir. Üretimde lehim bağlantılarını AOI (otomatik optik muayene) ile, BGA gibi bacakları görünmeyen komponentleri ise X-ray ile kontrol ediyoruz. Kartınızın dizgisi için PCB dizgi hizmetimizi inceleyebilir, dosyalarınızı göndermeden önce DFM kontrol listemize göz atabilirsiniz. Pad ve komponent ölçüleri için SMD kılıf boyutları tablomuz işinize yarayabilir.